
ミノル工業 岡崎工場、電設工具の生産革命
- 投稿日時
- 2026/09/30 10:36
- 更新日時
- 2026/09/30 10:41
精密加工と工程集約で「職人頼み」なくす
高品質・高耐久性で知られる圧着工具をはじめ、人間工学を駆使した独自の可動機構の開発やハンドル荷重の軽減など、「これまでにないモノ」を生み出すことに技と心を注いできたミノル工業。その製造現場の最大の特色は、「職人頼みからの脱却」を目指す点にある。「機械加工の段階で、部品単体の加工精度を徹底的に高めることで、誰が作っても高い均一性を担保できる、高精度な製造ラインを構築している」と髙橋功社長は語る。
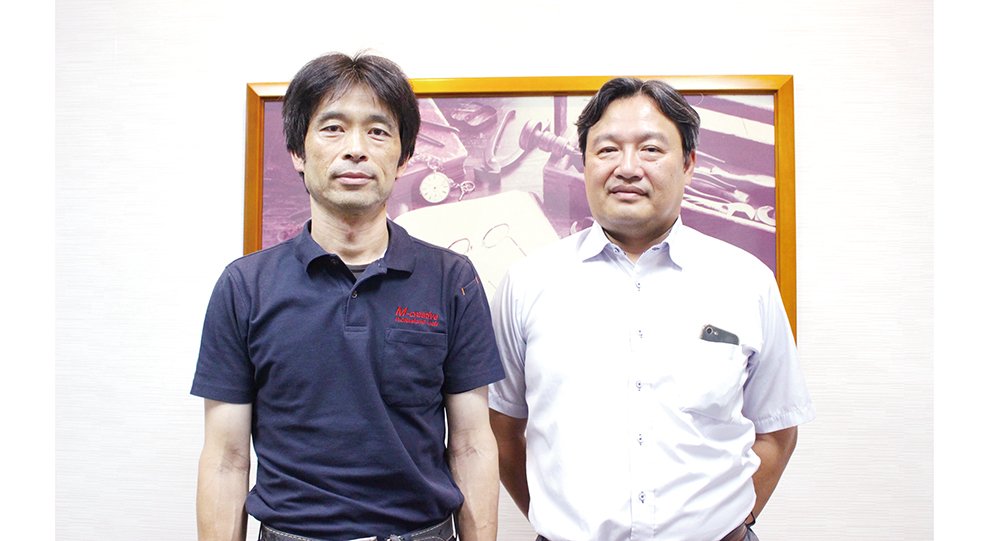
ミノル工業 髙橋功社長(右)と髙野祐司工場長
この品質と生産性を支えるのが現場のデジタル標準化だ。工場内の各加工設備にはQRコードが貼付され、作業者はタブレットやスマホで動画マニュアルを即座に確認・共有できる仕組みが浸透している。「マニュアルの作成数や閲覧数、改善提案が、そのまま人事評価に直接連動する仕組みを整えている」と髙野祐司工場長は説明。さらに先進的なのがバックオフィスのデジタル化だ。クラウド会計やAIスキャニングを導入し、専任の経理・人事スタッフを置かず給料計算や帳票処理を完全に自動化するなど、余すところなく合理化している。
■「工程集約できるか」が投資基準
このように属人化を防ぎ、全社リソースを開発や製造に集中させる同社は、設備投資にも積極的だ。髙橋社長の投資基準は明確で、単なる老朽化対策や更新ではなく、「その設備を導入することで従来の工程を集約・削減できるか」だという。既存の工程をそのまま置き換えるような投資は行わず、「二次元・三次元データの連携やライン全体の最適化により、加工手順そのものを減らせる場合のみ導入を決断する」と言い切る。この指針により無駄な設備投資を抑えつつ、最小の工数で最大の生産性を生み出す製造ラインを維持している。
かつて岡崎工場は組み立て主体の工場だったが、外注していた自動旋盤、板金、溶接、ハンドル部のプラスチック射出成形をすべて自社内へ取り込んだ。これにより、外注時に生じていた数週間単位の工程タイムラグを解消し、リードタイムを大幅に短縮。夜間運転においては、危険物指定外の難燃性クーラントと切りくずを細かく砕く振動切削を導入し、火災リスクを抑えた安全な24時間無人自動稼働を実現している。
もう一つ、高効率生産を大きく支えるのが、分社化された研究開発チーム「MARVEL R&D」の存在だ。4人の開発エンジニアが集結し、個々のスタイルで製品開発を進めている。通常は分業されやすい「設計」「3Dプリンターでの試作確認」「現場の工作機械を使った試作・金型製作」に至る全プロセスを、1人の設計者が一貫して担当する。設計者と現場作業者の間における指示待ちや調整ロスを排することで、アイデアの着想から量産化までのスピードを大きく引き上げている。
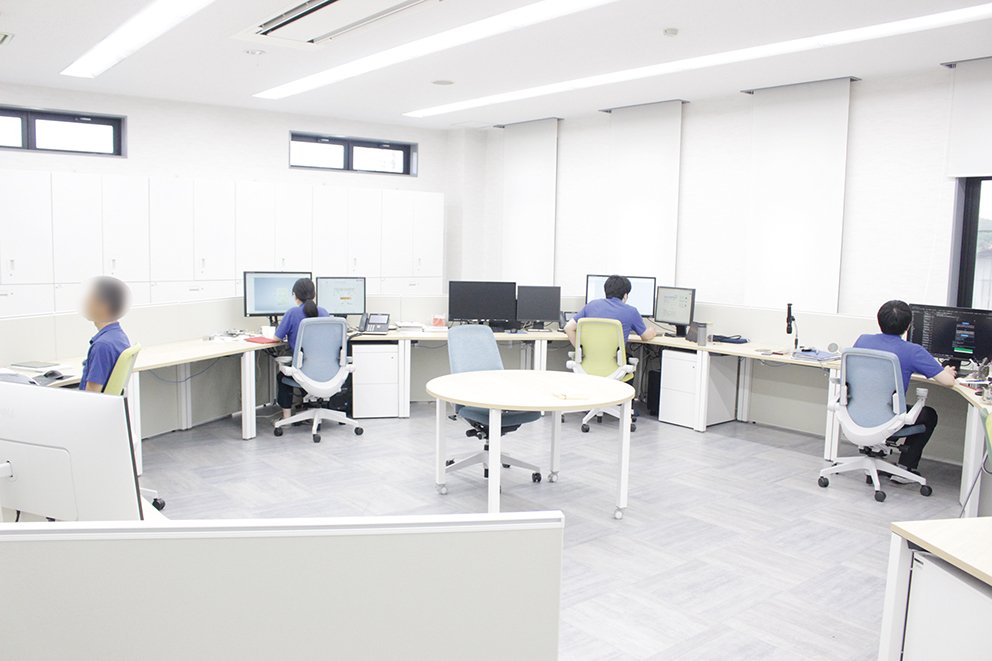
研究開発を担当する「MARVEL R&D」。製品開発を1人の設計者がそれぞれ一貫して担当するため、設計思想がブレず手戻りもなく進められる
■高品質と安全性を最重視
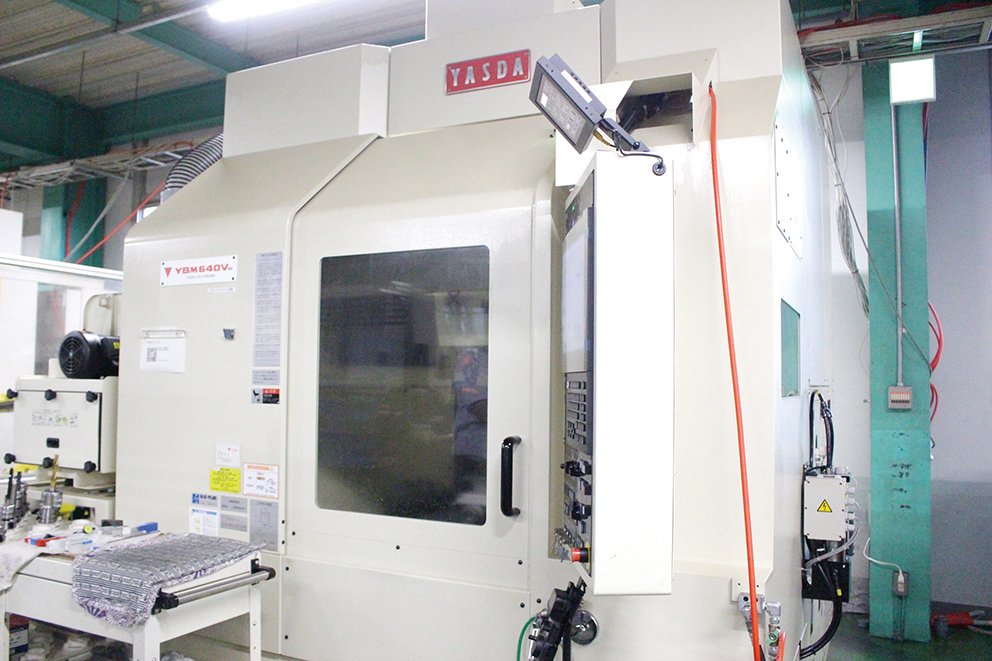
同社の加工精度の中核を担うのが安田工業のマシニングセンタ「YBM 640V」。液温管理機構によって機体内部が一定の温度に保たれ、熱変位を極限まで抑制する。髙橋社長は「長時間の加工でも高い精度と安定性が圧倒的。金型の削り出しやダイスの噛み合わせには不可欠な1台」と大きな信頼を寄せる。
圧着工具は、作業者の安全や建物の火災リスクに直結するプロ用ツール。そのため、品質検査体制にも一切の妥協がない。過酷な使用環境を想定し、最大サイズの端子を用いて3万5000回に及ぶ繰り返し加圧テストを実施。あえてガタツキが生じた極限状態を作り出した上で本試験を行う。連続振動試験や引張荷重試験に加え、圧着部に125回に及ぶ通電・発熱試験を施し発熱による不具合や火災リスクがないか検証する「ヒートサイクル試験」を社内で厳格に行う。長年使用しても初期の噛み合わせ精度と頑丈さを保ち続ける製品づくりに徹底してこだわる。
DXによるスマートな管理体制と精密加工、そして厳密な品質検証。岡崎工場から生み出される国産電設工具は、全国の現場でプロの作業品質と安全を守っている。
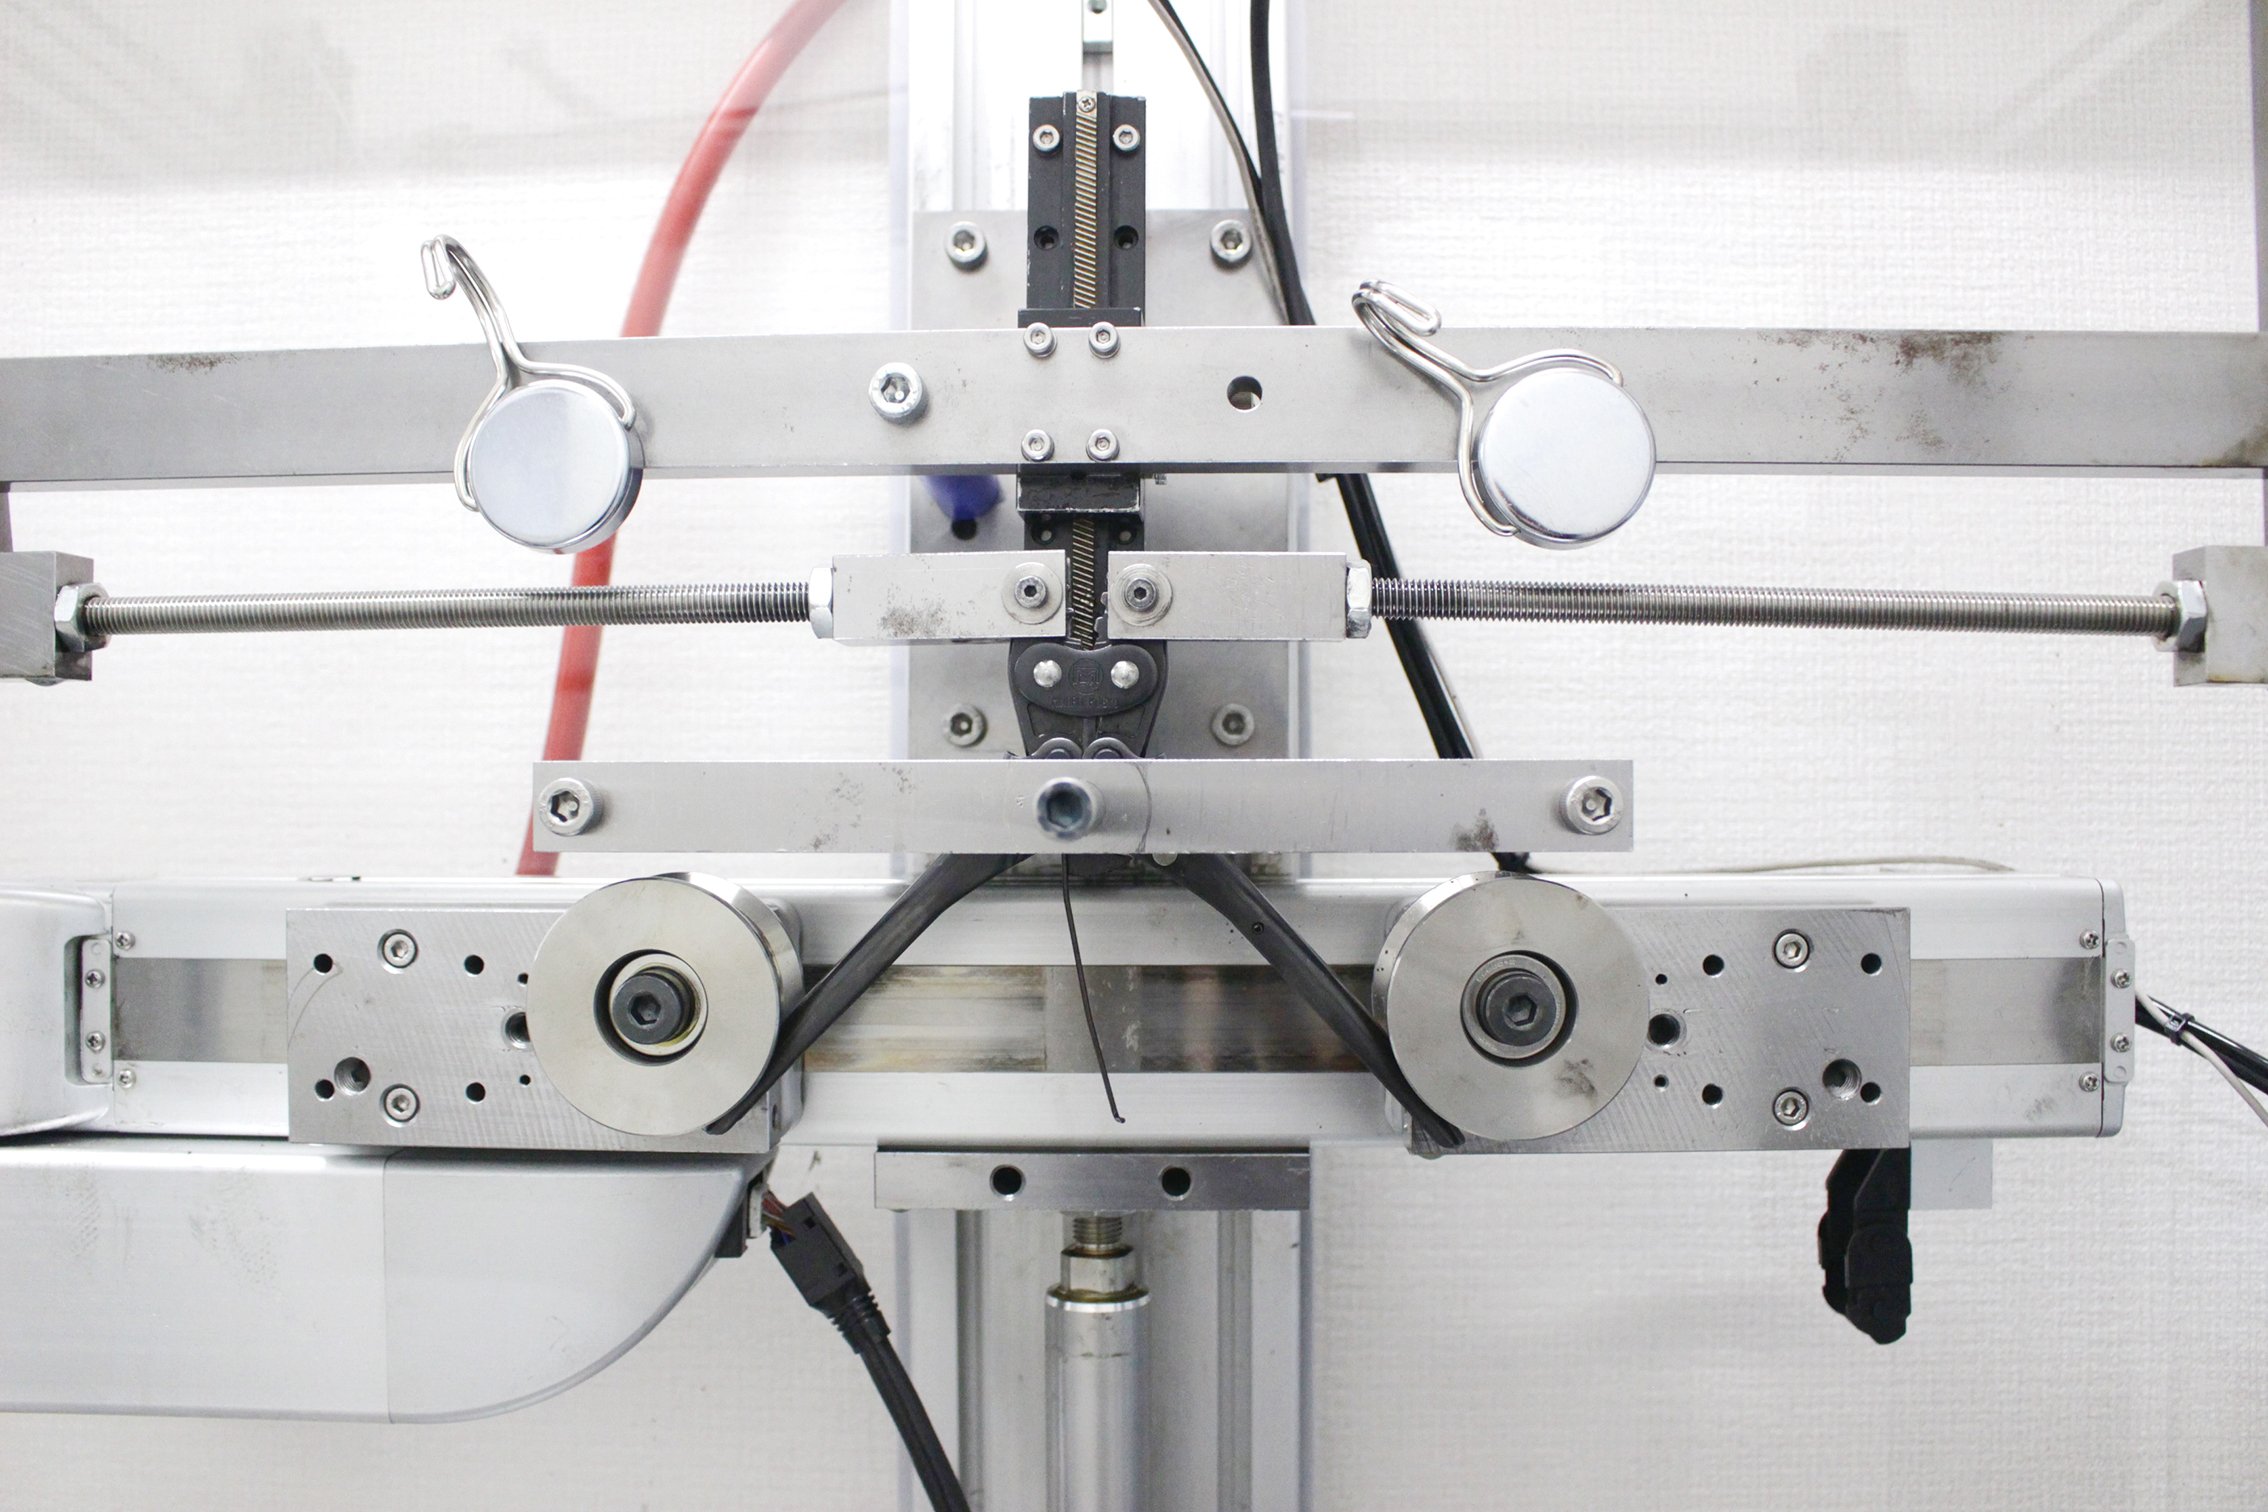
3万5000回に及ぶ加圧テストや、連続振動試験や引張荷重試験ヒートサイクル試験など、徹底した品質検査も大きなこだわりの一つ
(日本物流新聞2026年9月25日号掲載)
関連動画