
PBF-AM30ミクロン微細孔形成、金型内からの離型剤滲出・低圧成形に道
- 投稿日時
- 2026/10/29 09:00
- 更新日時
- 2026/10/29 09:00
金沢大学 古本 達明 教授
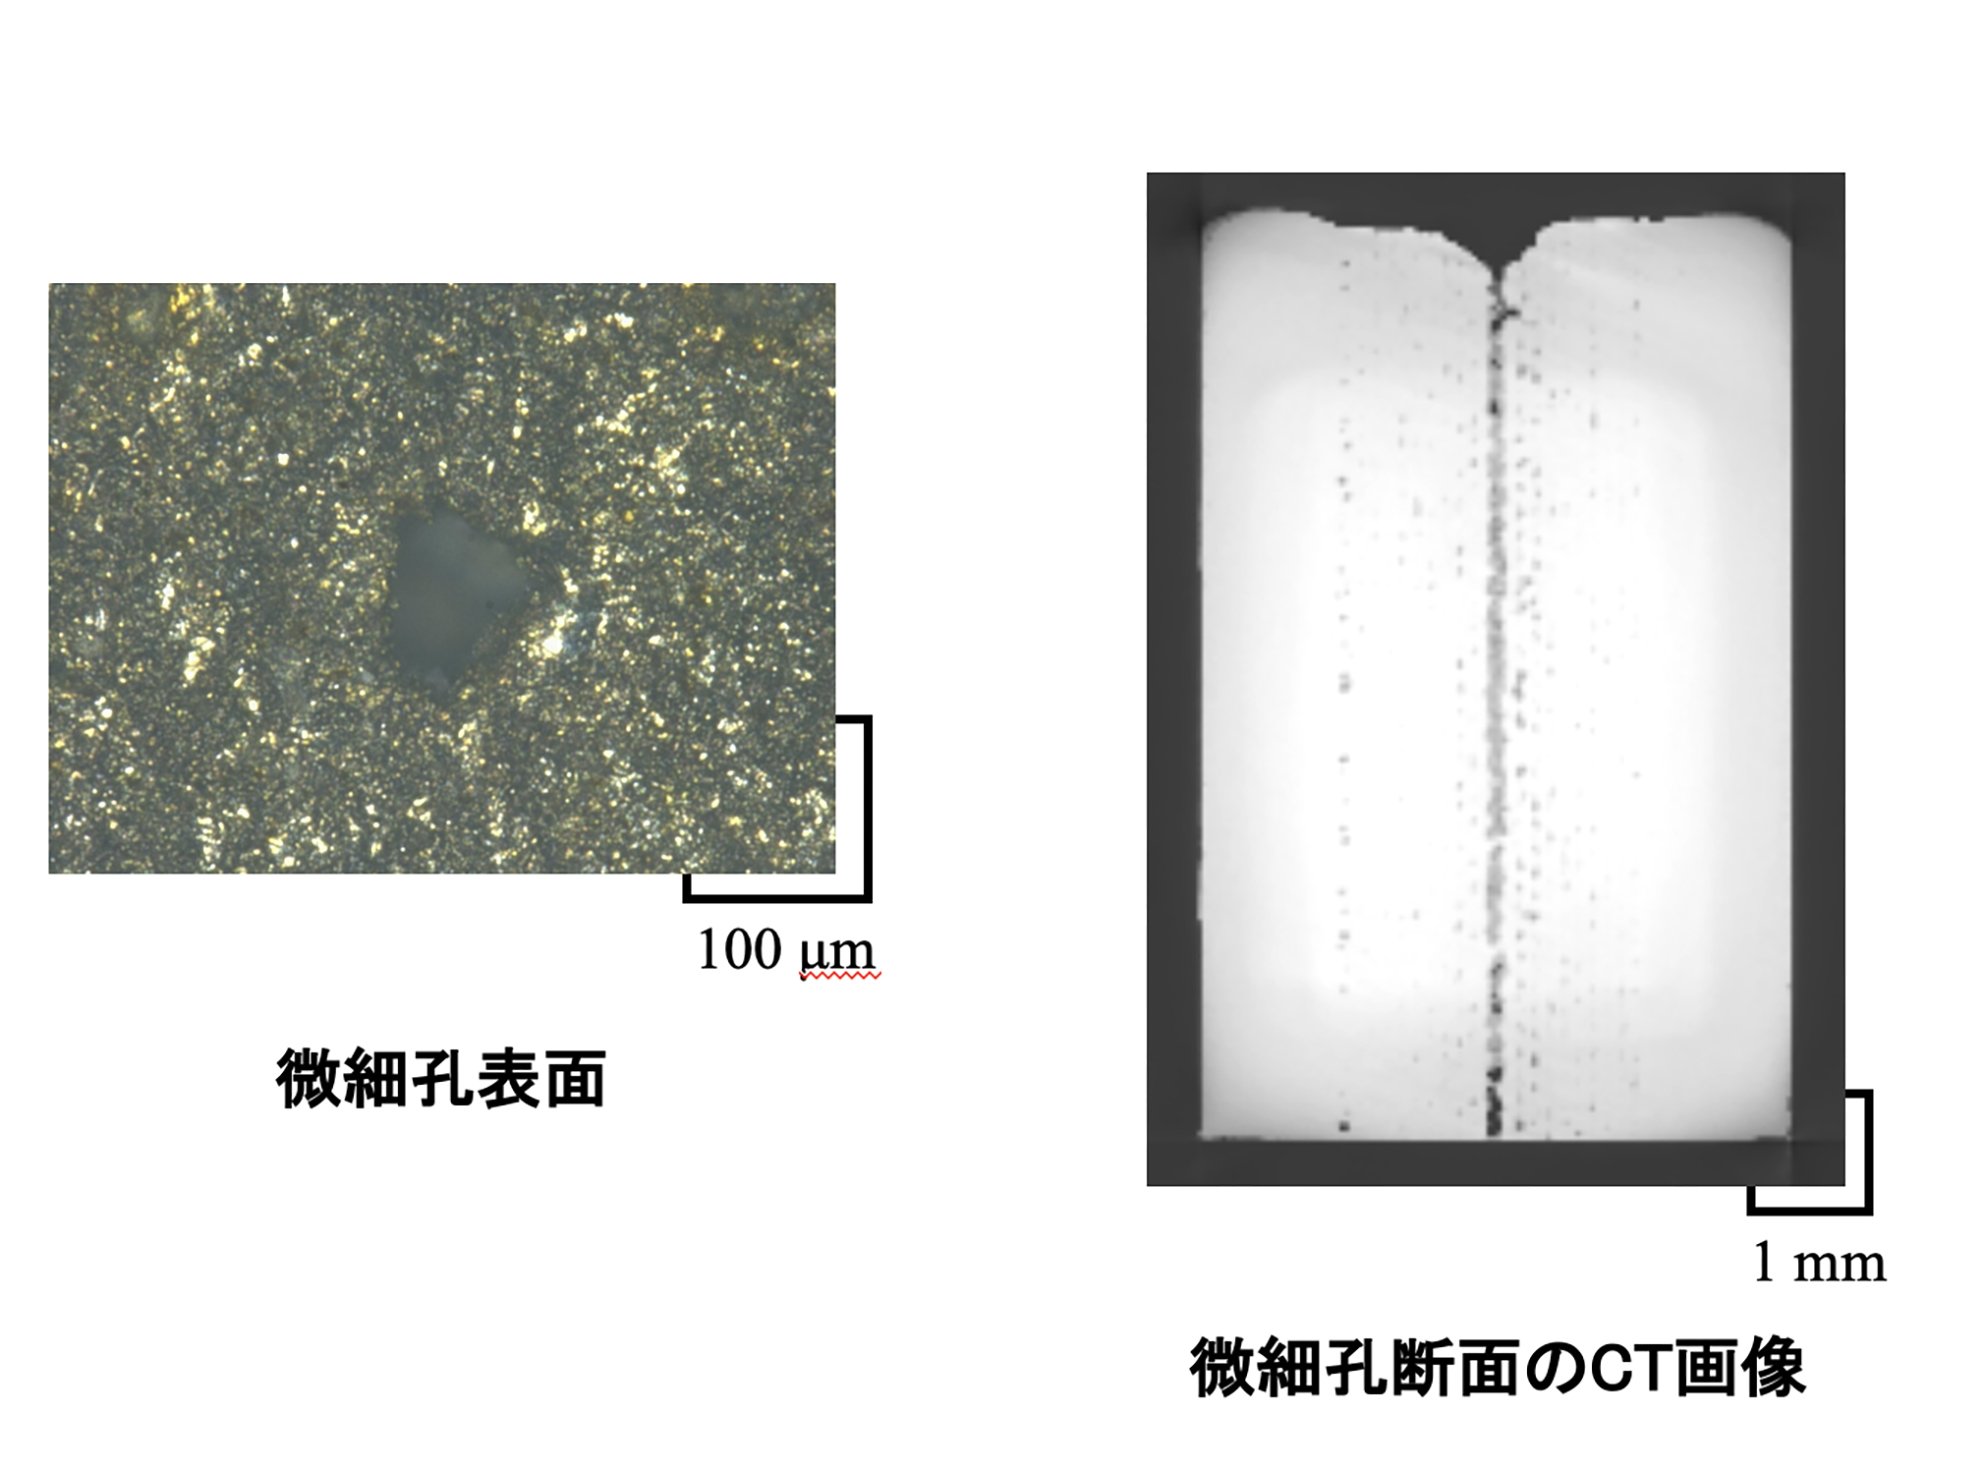
パウダーベッドフュージョン(PBF)方式の金属AMにおいて、金型内のベント孔(ガス抜き穴)などに用いられる極めて微細な細孔を「狙った位置にピンポイントで貫通させる」技術への挑戦が加速している。
金沢大学の古本達明教授らは、経済安全保障重要技術育成プログラム(K Program)において、金型表面に微細孔(多孔質構造)を形成し、内部から離型剤を滲み出させる技術の開発に成功した。これにより、従来のダイカスト金型で不可欠だった「ショットごとの離型剤スプレー塗布工程」を完全に省くという画期的な成果を上げている。
しかし、従来の技術では微細孔の位置制御に課題が残っていた。古本教授は「入熱量を下げて不完全溶融(スカスカな状態)を作れば穴は空くが、これまでは『確率論的に大体このエリアに穴が分散して開く』という制御にとどまり、狙ったピンポイントの位置に確実に開孔することはできなかった」と明かす。
PBF方式では、レーザーを十分に照射すれば金属は完全に溶融(フルメルト)して緻密体となり、空隙は一切残らない。一方で入熱量を意図的に抑えれば不完全溶融となり空隙が生まれる。「あらかじめ3D CADで微細孔を精密に設計し、その通りに積層すれば解決するのではないか」と考えがちだが、現実はそう単純ではない。ここには、AM特有のデータ処理とレーザー走査機構の物理的な壁が存在する。
■データ変換と入熱過多の壁を「動的補正」で突破
3D CADモデルを積層用にスライスする際、データは標準的なSTLフォーマットへ変換される。STL形式は曲面を無数の三角形ポリゴンで近似表現するため、CAD上の滑らかな円孔も、断面に落とし込むと細かな「折れ線の集合体」に変形してしまう。
この無数の制御点(頂点)を持つ短い軌跡をレーザーが走査する際、ガルバノミラーは細かな加減速を余儀なくされる。古本教授は「設定上で走査速度を指定しても、短区間の切り替え運動が続くため、実際の走査速度は半分程度まで落ちる場合がある」と指摘する。走査速度の低下に伴う入熱過多は、溶融ビードのサイズそのものを肥大化させてしまう。熱エネルギーが過剰に加わると溶融池が太くなり、本来溶かすべきでない周囲の粉末まで巻き込んで溶融が進んでしまうからだ。
この現象により、狙った開孔径と実際の形状に大きな乖離が生じる。古本教授は「設計上で直径200ミクロンの穴を設定していても、ビードが肥大化して内側に張り出すため、実際に仕上がる穴は100ミクロンや50ミクロンと一回り小さくなってしまう。『200ミクロンと設定すれば確実に200ミクロンの穴があく』ようにならなければ実用化は難しい」と語る。
この壁に対し、古本教授らのチームが導き出した解が「走査速度に連動した入熱量の動的補正」だ。モデル由来の制御点によってレーザーが減速する箇所を予測・計測し、速度の低下に合わせてレーザー出力をリアルタイムに抑制。熱の溜まり込みを防ぐ制御を導入した。
古本教授は「速度に応じて入熱量を的確に減らす補正を行うことで、穴がつぶれることなく、狙い通りの位置に微細孔を形成できるようになった」と語る。現在では、実に「30ミクロン(0・03㍉)」という極小径の穴まで正確に貫通開口させることが可能となった。
この技術を金型に応用できれば、型内のガス抜けが飛躍的に向上して「低圧成形」が現実のものとなる。これまで巨大な型締め力を必要とした成形機を大幅にダウンサイジングできるほか、微細管による冷却効率向上と相まって、サイクルタイムの劇的な短縮が実現する。
さらに、課題とされるコスト構造の改革にも着手している。イニシャルコストの大部分を占める高額な「ガスアトマイズ金属粉末」から、安価な「水アトマイズ金属粉末」への転換を図るため、粒子形状の不揃いさや酸素含有量の多さといった欠点の克服に挑む。安価な材料の活用(イニシャル削減)と、成形機の小型化・サイクルタイム短縮(ランニング削減)という多面的なアプローチにより、AM金型の本格的な社会実装へ向けたカウントダウンが始まっている。
「技術の完成度は上がってきている。AM金型の実装に時間をかけたらAM自体がすたれてしまう。K Programはあと2年半だが、それまでに既存金型に対して総合コストで逆転しなければ」と古本教授は危機感をあらわにする。「新技術には先行者利益がある。ぜひ、使ってみたいという企業はアプローチしてほしい」と呼びかけた。
(日本物流新聞2026年10月25日号掲載)